Горячее цинкование: 10 шагов, калькулятор и опыт турклуба «Корбита»
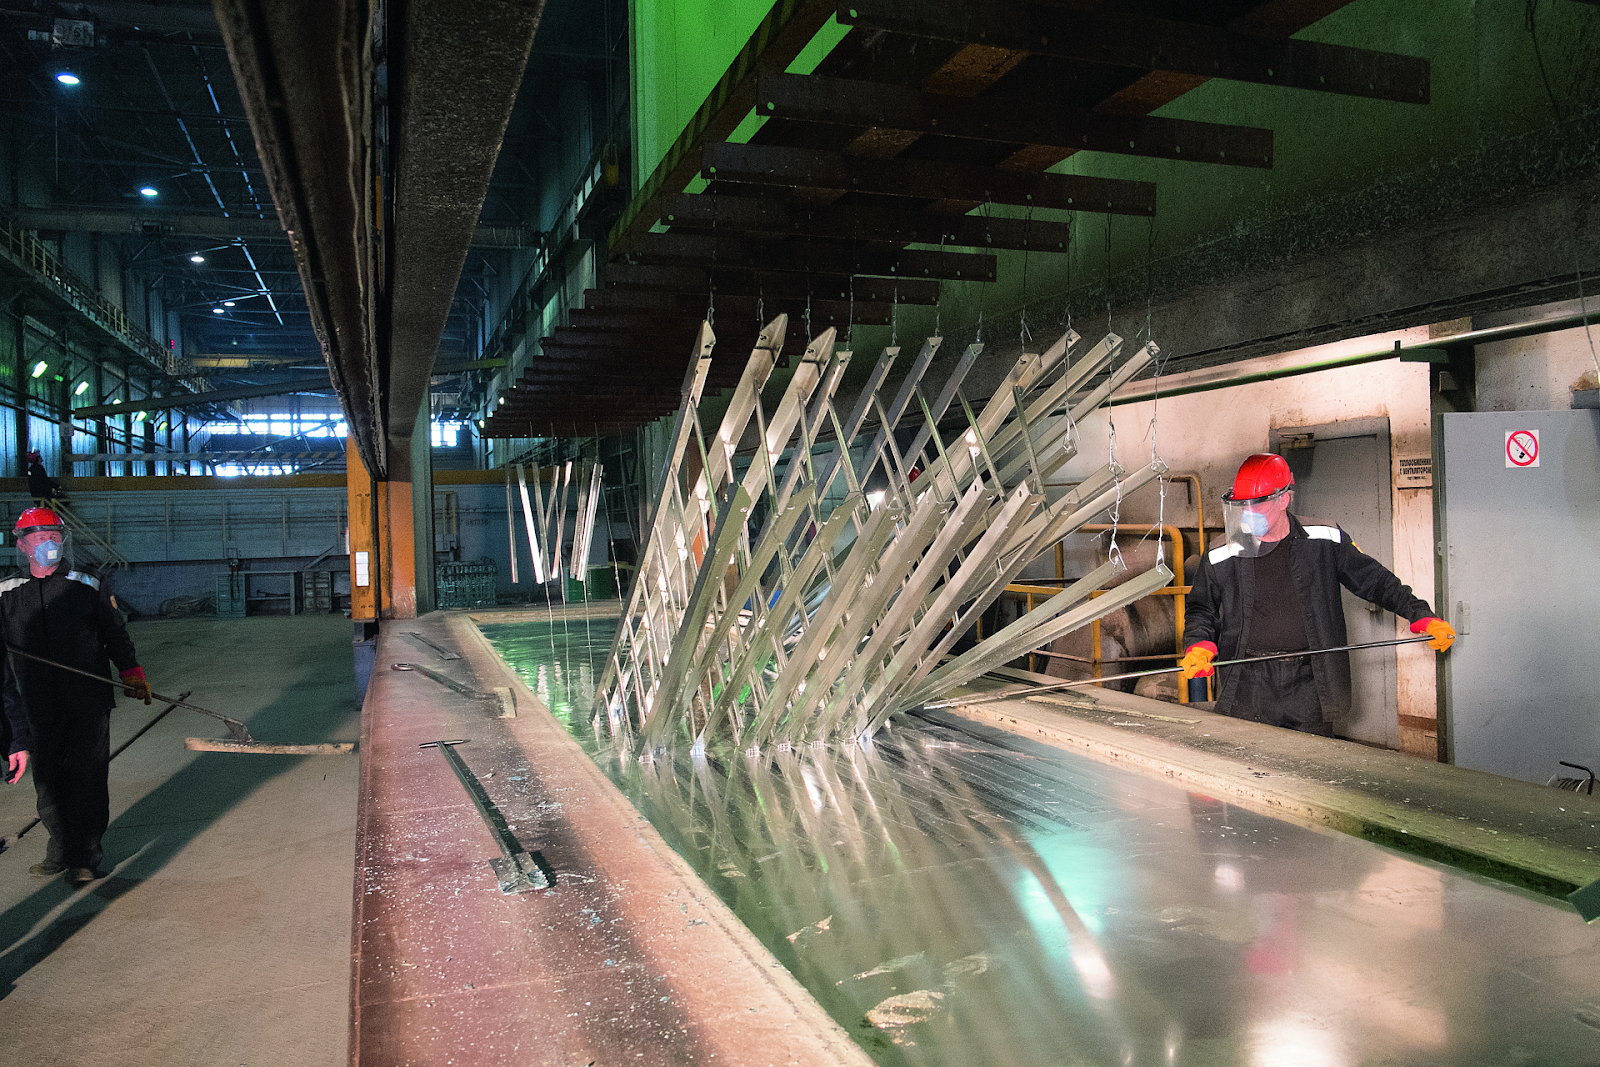
Горячее цинкование — один из самых надёжных способов защиты стали от коррозии, но и один из самых «нервных» этапов для заказчика: ошибка в выборе металла или подвеске обнуляет всю работу и оборачивается переделками.
В этом материале турклуб «Корбита» собрал собственный опыт: 10 шагов от выбора металла до готового изделия, калькулятор пригодности стали по сертификату и правила, которые помогают сэкономить металл и деньги в 2026 году.
При чем здесь горячее цинкование и турклуб «Корбита»?
Мы здесь к «Корбите» с 2009 года занимаемся сплавами на байдарках по рекам Черноземья и Мещёры.
Работа эта сезонная и, если получается удачно поработать, то есть бюджет для всяких оптимизаций и улучшений нашей основной байдарочной деятельности.
Около 10 раз за последние 12 лет мы цинковали наши металлоизделия. В основном, это были шпангоуты для наших байдарок и надстройки на прицепы (для перевозки вещей участников наших сплавов и самих байдарок).

В общем, опыт имеется и готовы им поделиться в этой статье.
↑ К содержаниюПочему горячее цинкование металлоизделий лучше гальванического цинкования
Горячее цинкование (Hot-Dip Galvanizing, HDG) — это процесс погружения стального изделия в ванну с расплавленным цинком при температуре около 450 °C. В результате на поверхности стали образуется металлургически связанное покрытие, состоящее из нескольких интерметаллических слоёв. Такое покрытие не просто «лежит» на металле, а буквально срастается с ним, обеспечивая исключительную адгезию и барьерную защиту.
Гальваническое цинкование (электролитическое) наносит цинк из раствора под действием электрического тока. Покрытие получается тонким — обычно 3–20 мкм против 40–70 мкм и более у горячего цинкования. Кроме того, гальваническое покрытие пористое и не образует промежуточных сплавов с основным металлом, поэтому его сцепление с подложкой определяется только качеством подготовки поверхности. Для наружных конструкций, подверженных атмосферным воздействиям, этого недостаточно.
Горячее цинкование также выигрывает по долговечности: покрытие в несколько раз толще и обеспечивает защиту на десятилетия без обслуживания. Дополнительный плюс — протекторный эффект: цинк защищает сталь даже при повреждении покрытия (царапины, кромки резов), потому что он электрохимически активнее железа.
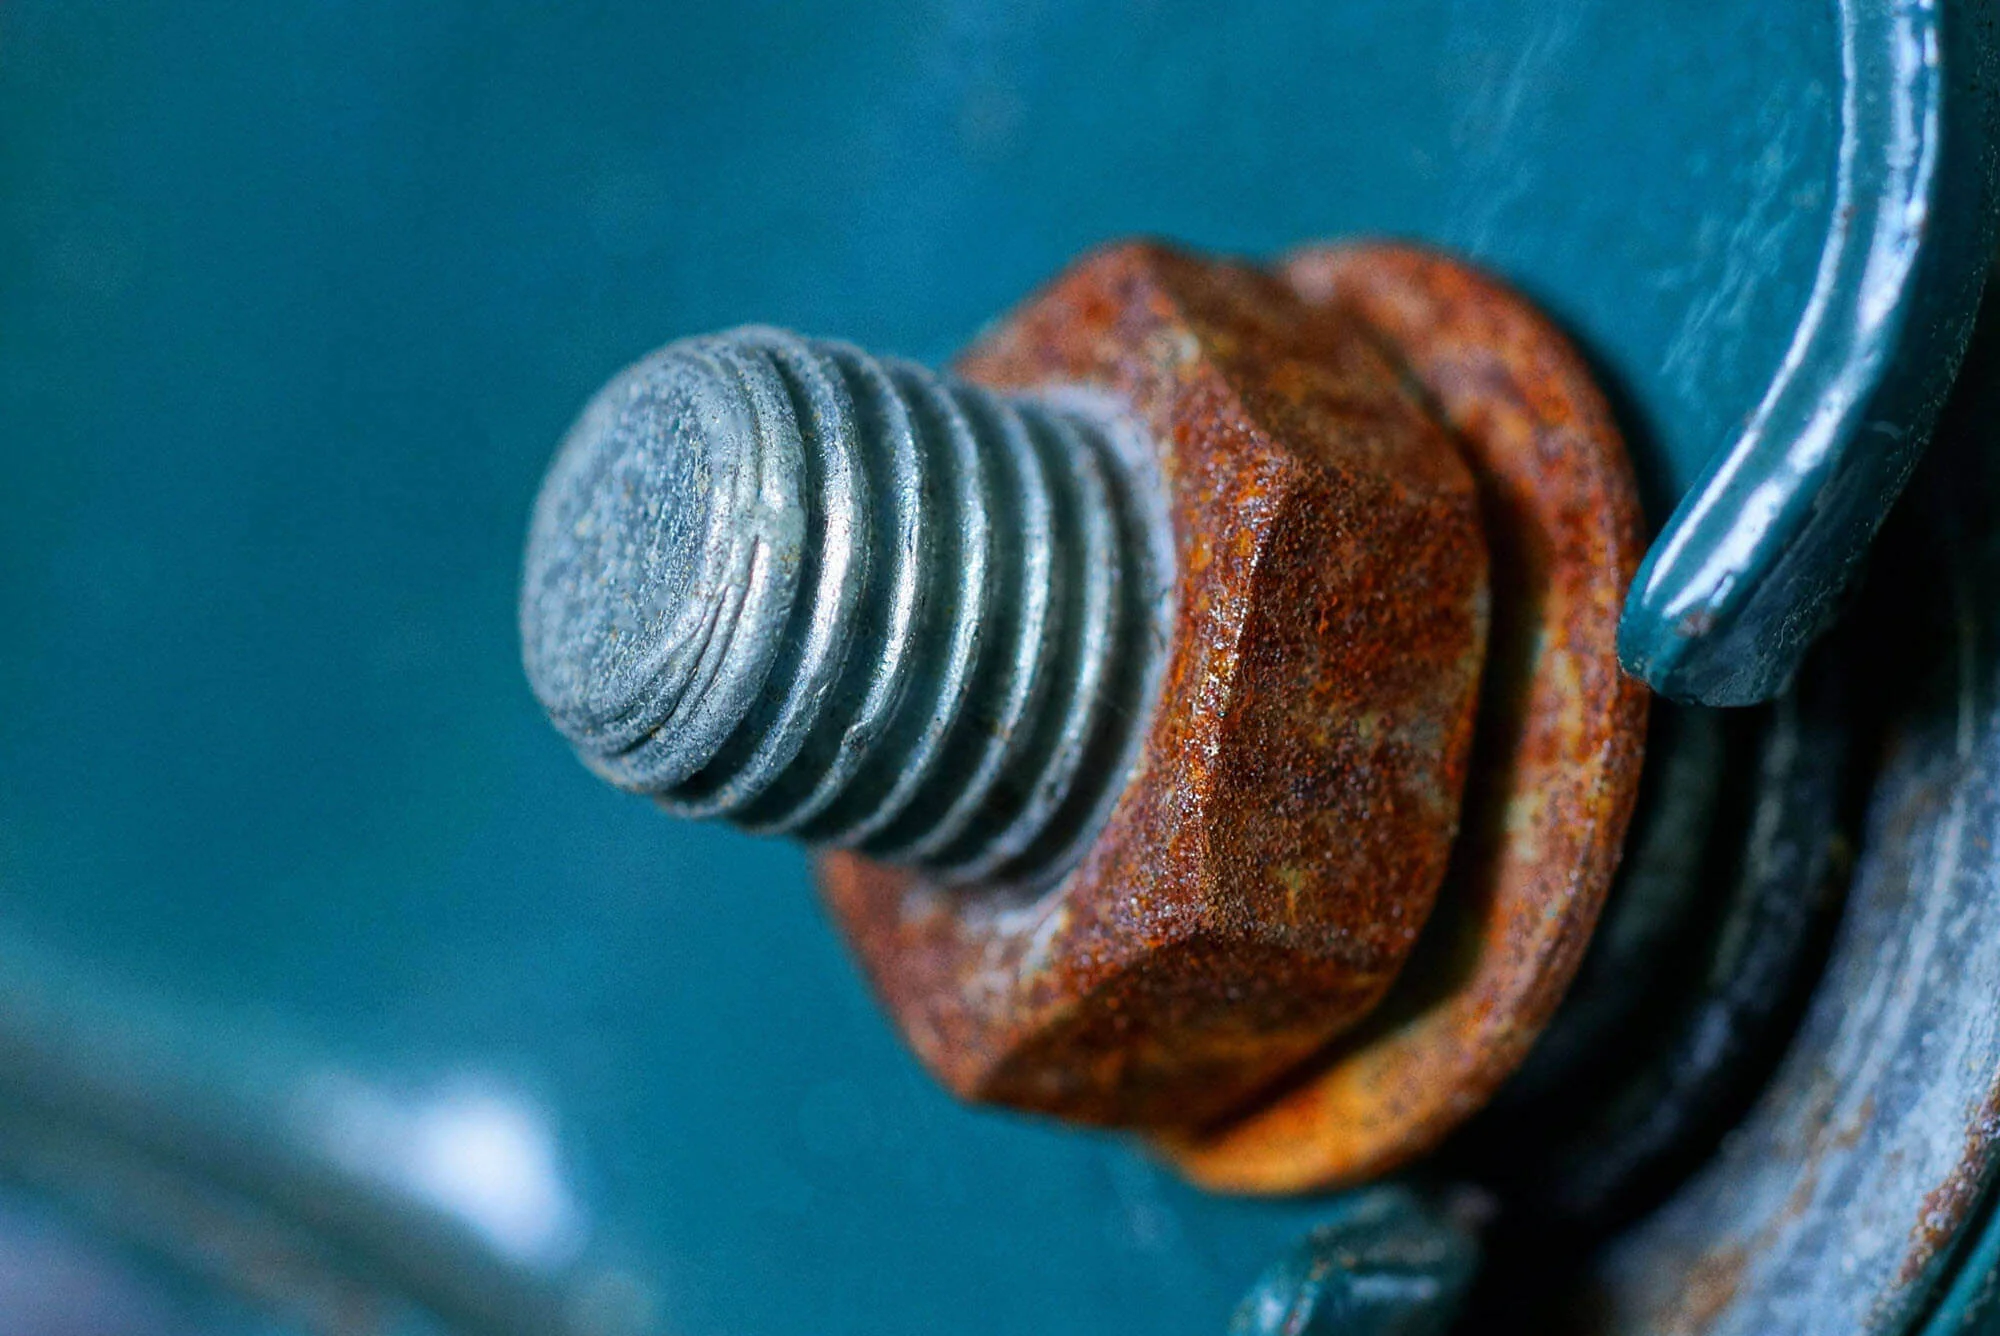
К недостаткам горячего цинкования относят трудоёмкую подготовку изделия перед ванной, обязательные технологические отверстия, а также неравномерную толщину покрытия — местами утолщения и наплывы цинка. Всё это снижает эстетику изделия, а перед покраской оцинкованную поверхность приходится обрабатывать специальным грунтом.
К плюсам цинкования — и горячего, и гальванического — относят то, что в отличие от покраски защиту получают обе поверхности изделия: и внешняя, и внутренняя. Покрытие ложится на все доступные участки, включая внутренние полости и труднодоступные места, куда кисть или краскопульт не доберутся.
↑ К содержаниюОсновные требования к горячему цинкованию
К металлу, который отправляется в ванну с расплавленным цинком, предъявляются жёсткие требования по химическому составу. Оптимальны низкоуглеродистые стали с содержанием углерода не более 0,25%, кремния не более 0,37% и малым количеством легирующих элементов. Превышение этих значений приводит к утолщению покрытия, его отслаиванию или появлению тёмных пятен. Подробная проверка стали по углероду, кремнию и фосфору — в разделе с калькулятором ниже.
Не менее важны технологические отверстия. В любой замкнутой полости при погружении в расплав цинка возникает избыточное давление: воздух и пары флюса не могут выйти, и при нагреве до 450 °C давление может достигать 200 бар, что приводит к взрыву и разрыву конструкции. Поэтому в изделиях обязательно предусматривают сливные и вентиляционные отверстия: одно — в самой верхней точке (для выхода газов), одно — в самой нижней (для стока расплавленного цинка). Диаметр отверстий — не менее 10 мм, а для полых конструкций — из расчёта 10 см диаметра на каждый кубометр объёма.
Пути стекания цинка не должны быть затруднены: в местах сочленения деталей отверстия должны быть достаточными по размерам, чтобы расплав свободно покидал полость при извлечении изделия из ванны. Трубы, патрубки и боксы не должны иметь заглушек и перемычек, препятствующих свободному стоку цинка из внутреннего отверстия. Сварные швы должны быть плотными и сплошными, без пор и шлаковых включений — зачистка швов обязательна.
↑ К содержаниюАлгоритм горячего цинкования
Путь от поиска металла до готового оцинкованного изделия состоит из десяти шагов. Порядок важен: ошибка на этапе выбора партии обнулит всю работу, а неверная подвеска при погружении испортит уже готовую конструкцию.
- Обзваниваем металлобазы и уточняем наличие металла нужного сортамента.
- Приезжаем на склад и вместе с ответственным лицом находим нужную стопку металла.
- На стопке ищем бирку с номером и серией пакета.
Бирка сохраняется не всегда, но нам нужен именно пакет с биркой. Обязательно фотографируем её.
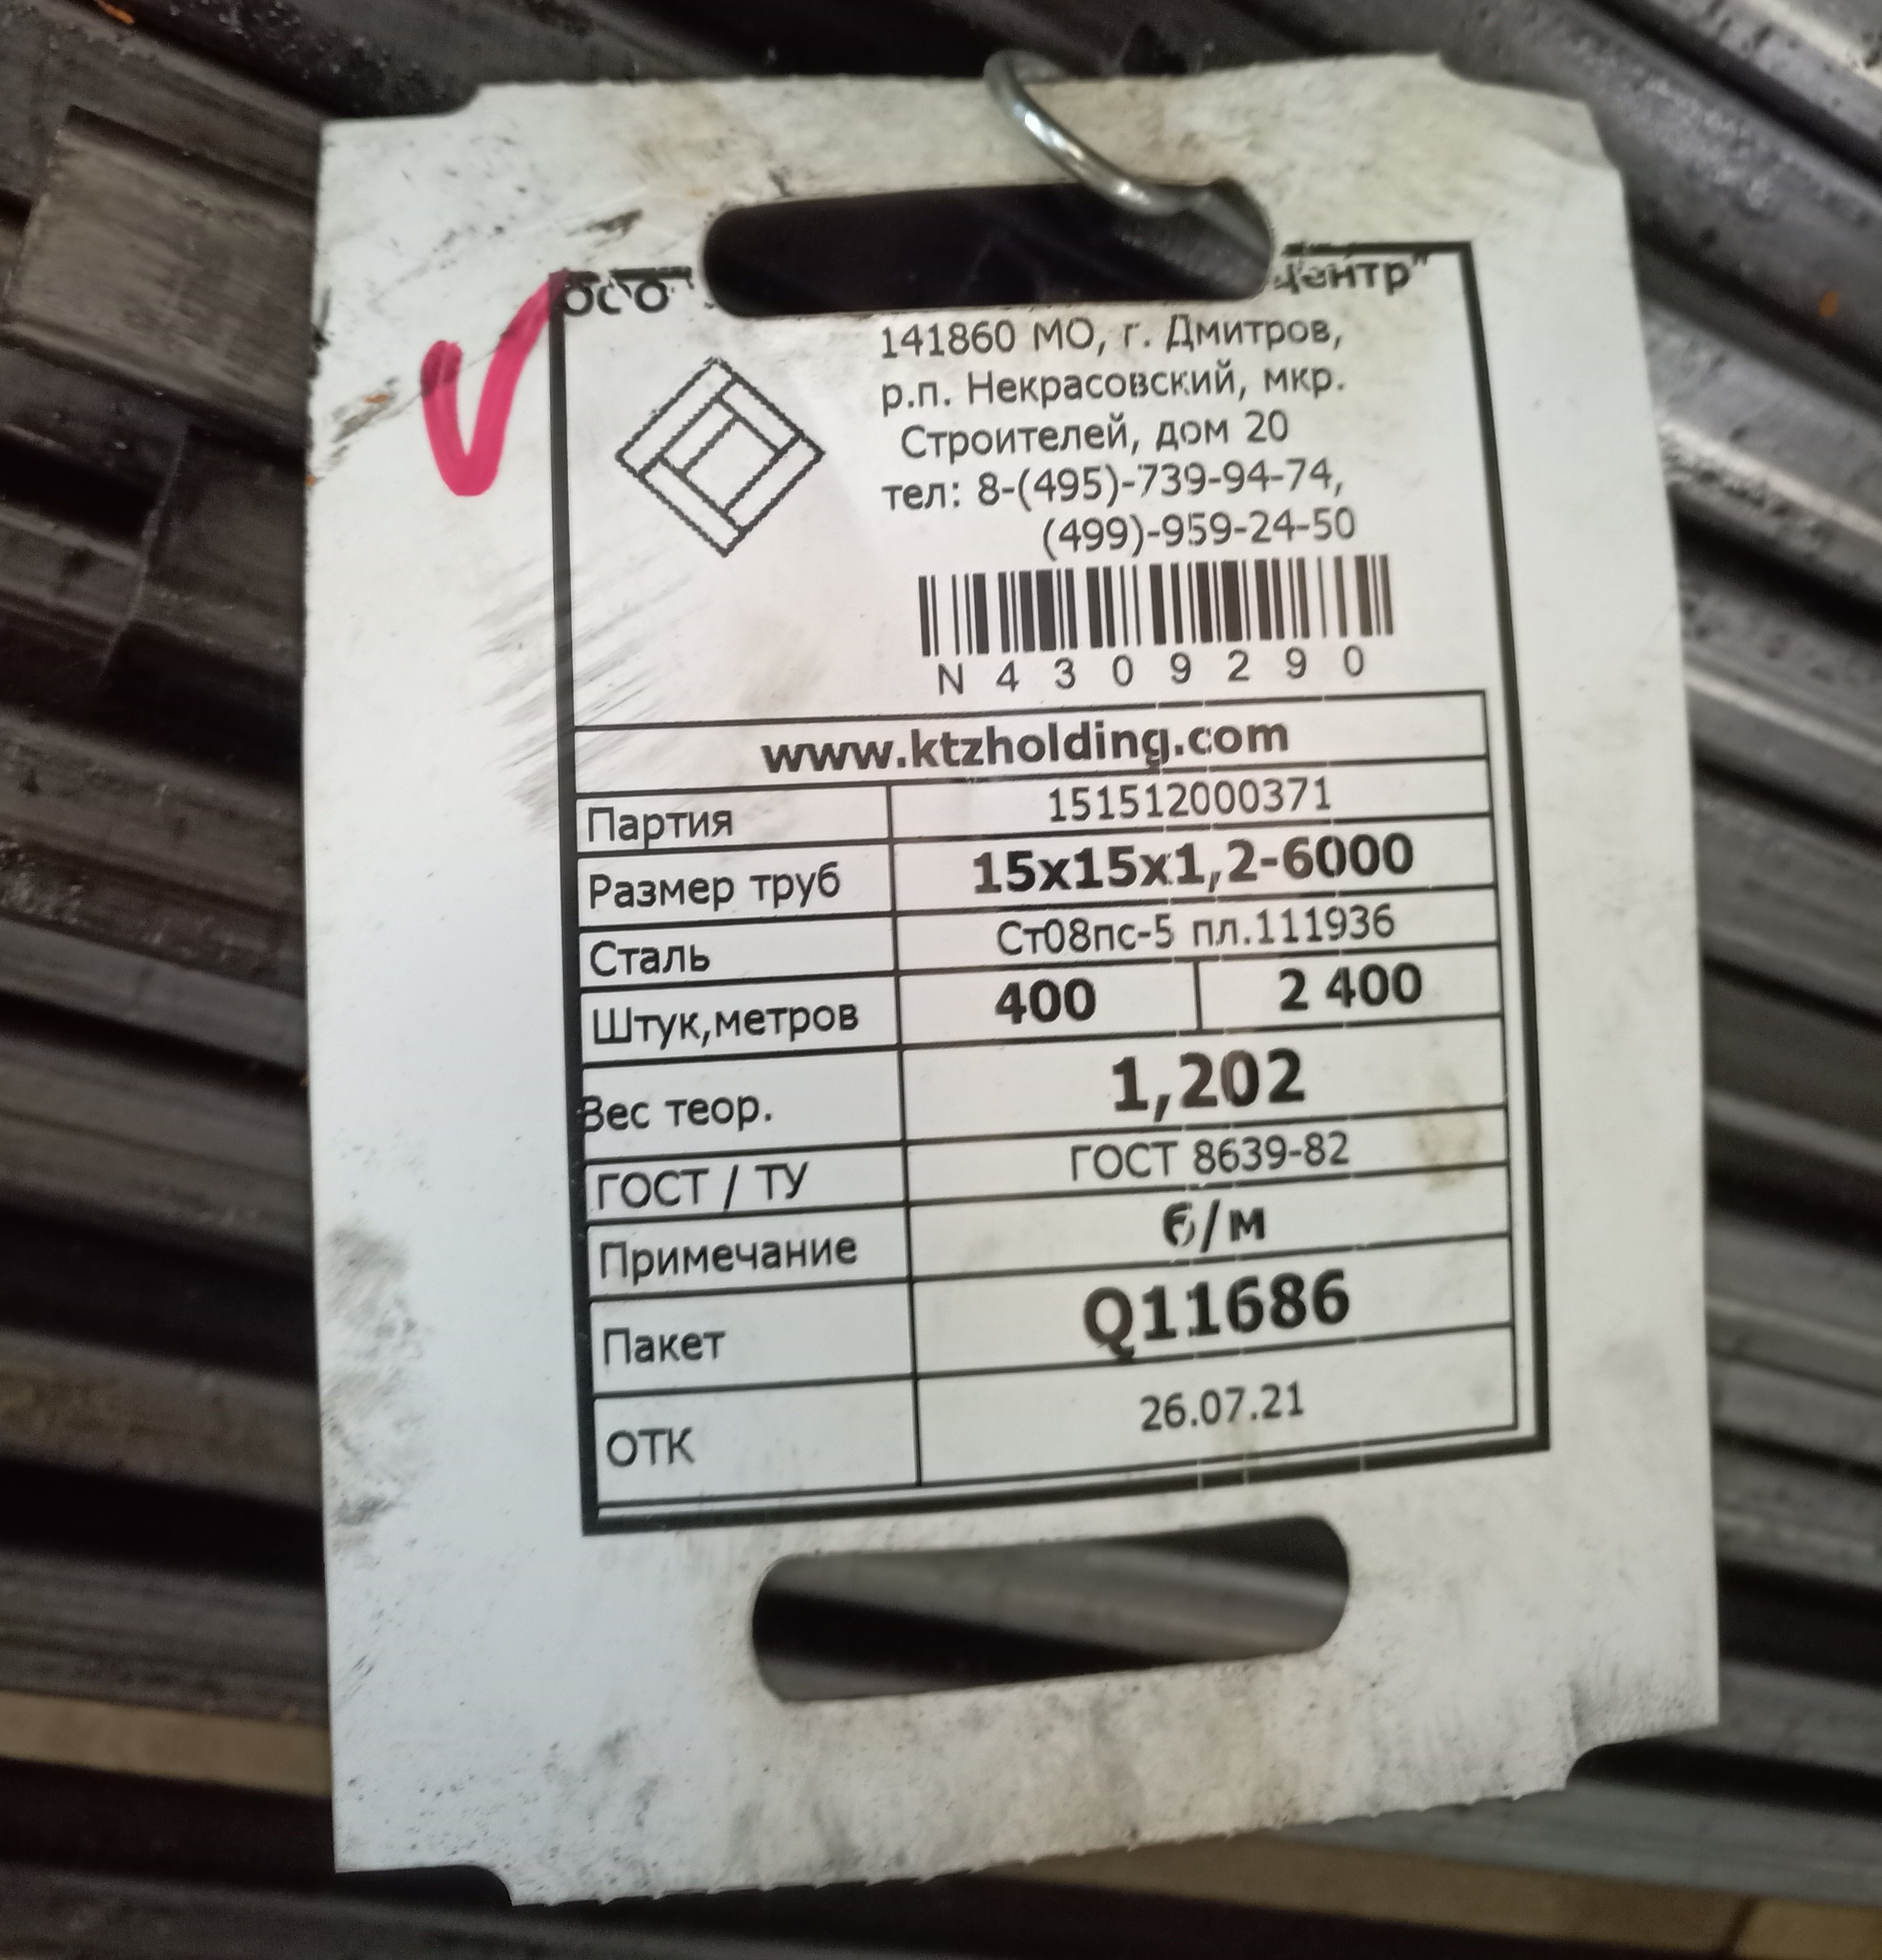
Бирка с номером и серией пакета — именно её нужно сфотографировать. - С фотографией бирки идём к менеджеру по продажам и получаем сертификат на металл.
Номер партии на бирке должен совпадать с номером партии в сертификате.
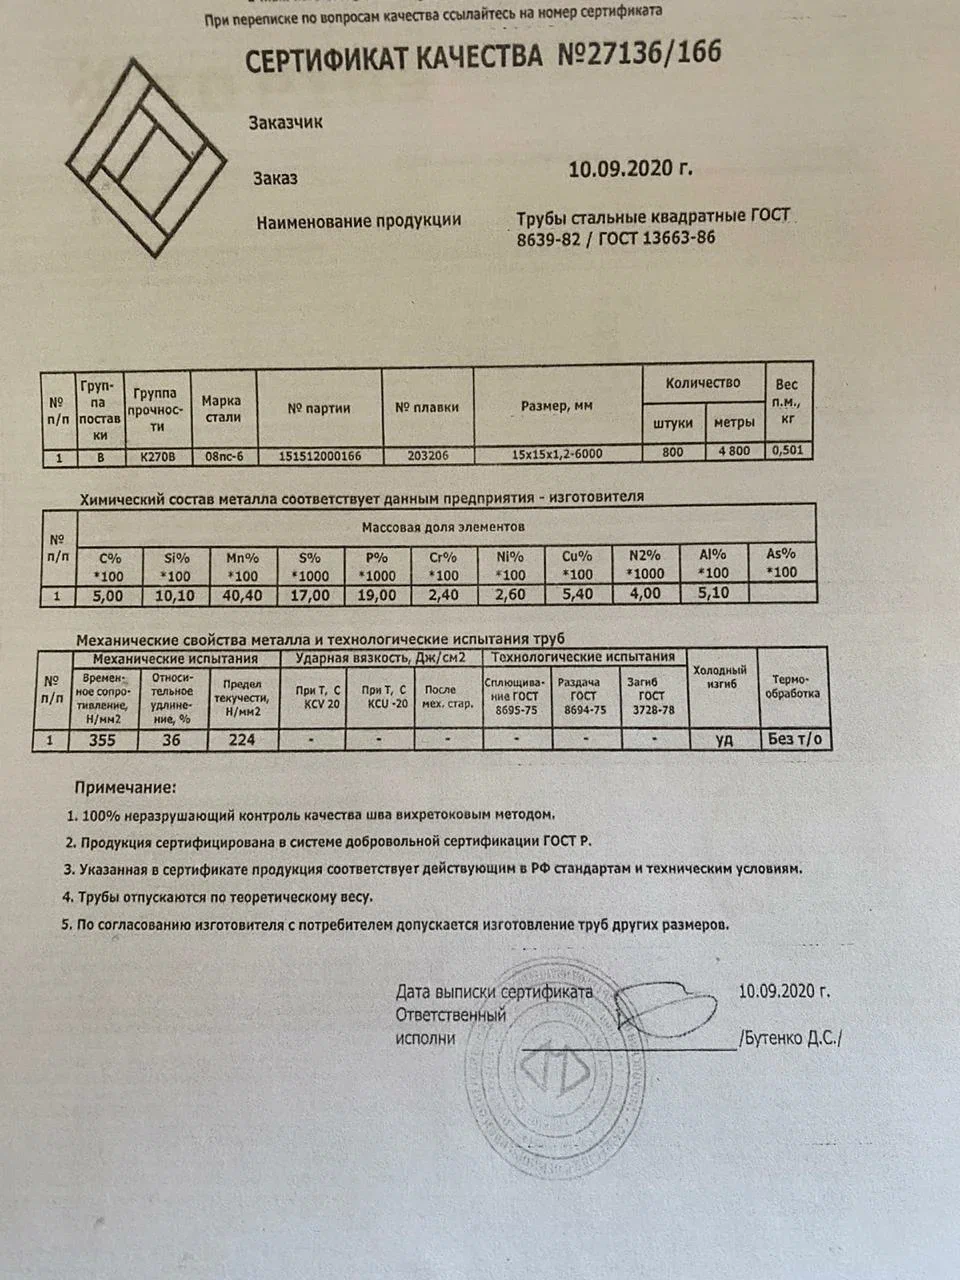
Сертификат на металл: сверяем номер партии с биркой и смотрим состав плавки. - В сертификате находим раздел с составом плавки и по калькулятору определяем, подходит ли этот металл для горячего цинкования.
- Если металл подходит — закупаем нужную партию с небольшим запасом и сохраняем все чеки. Если нет — ищем дальше. Хорошая практика — закупить несколько вариантов металла у разных продавцов, разных партий и производителей.
- От каждой партии отрезаем образец на пробное цинкование и помечаем его, насверливая определённое количество отверстий. Отвозим заготовки на цинкование. По итогам пробного цинкования выбираем лучший вариант, остальной металл возвращаем продавцу.
- В готовом изделии делаем сливные (заливные) отверстия и отверстия для выхода воздуха.
- Маркируем изделие бирками: где при погружении абсолютный верх, а где — низ.
- Отвозим изделие на цинкование и просим личного присутствия на процессе — чтобы проконтролировать правильную подвеску. Отдельно договариваемся, чтобы по окончании цинкования с изделия не снимали наплывы цинка и не закрашивали цинкосодержащей эмалью места непроцинковки — эти работы лучше выполнить самостоятельно. При неверной подвеске не весь цинк сольётся из изделия, и оно сильно прибавит в весе.
Формула пригодности металла для горячего цинкования
Сталь считается подходящей для горячего цинкования, когда все три индикатора в полях ниже стали зелёными. Если хотя бы один индикатор красный — металл по химическому составу не пройдёт цинкование, и стоит подобрать другую партию или другую плавку. Значения берутся из сертификата на металл: в нём указаны номера партии и плавки, которые нужно сопоставить с биркой на упаковке. Перенесите данные из сертификата в поля и следите за цветом индикаторов.
Углерод (C). Рекомендуемое содержание — от 0,05% до 0,25%.
Кремний (Si). Сталь с содержанием кремния 0,15–0,22% хорошо цинкуется, цинковый слой имеет светло-серый цвет и надёжную толщину.
Фосфор (P). Суммарное содержание кремния и фосфора (Si + 2,5P) должно находиться в пределах от 0,2% до 0,37%.
Заводы по горячему цинкованию
Заводы горячего цинкования в европейской части России
- г. Воронеж — Дорхан, zn.doorhan.ru
- г. Киреевск (Тульская область) — Завод горячего цинкования Diferro, diferro.ru
- г. Тула — Завод горячего цинкования «Спецтрансмонолит-Т» (СТМ-Т), cinkovanie-stm.ru
- г. Рязань — ООО «ТОЧИНВЕСТ ЦИНК» (площадка в Рязани), t-zinc.ru
- г. Малоярославец (Калужская область) — Цинковальное производство «АГРИСОВГАЗ», agrisovgaz.ru
- г. Можайск (Московская область) — ООО «ДорХан ГЦ-Можайск», doorhan.ru
- г. Шадринск (Курганская область) — ООО «ТОЧИНВЕСТ ЦИНК» (площадка в Шадринске), t-zinc.ru
- г. Киров — ООО «Завод горячего цинкования», hdgk.ru
- г. Санкт-Петербург / Ленинградская область — Производство «АГРИСОВГАЗ» (индустриальный парк «Федоровское»), agrisovgaz.ru